非标自动化定制:从需求拆解到产线落地的工程逻辑
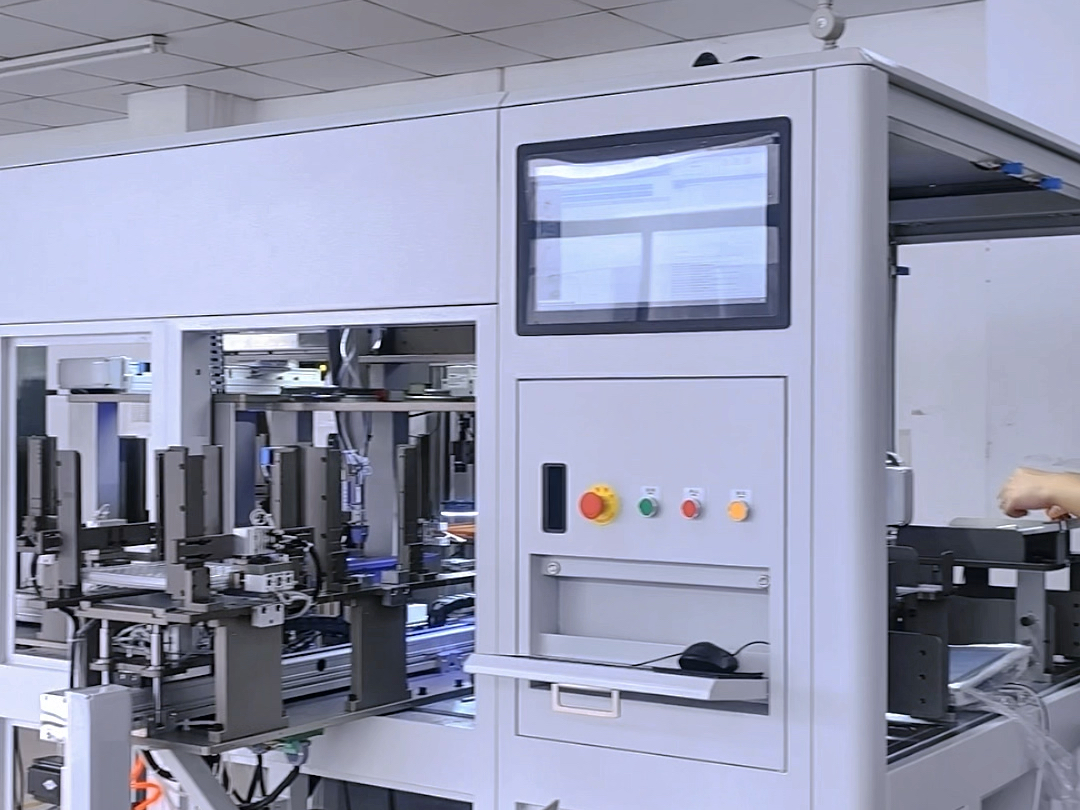
在深圳制造业向高精度、多品种、小批量转型的过程中,标准自动化设备越来越难以覆盖复杂的工艺场景。非标自动化定制由此成为产线升级的关键路径。与通用设备不同,非标定制并非简单“改尺寸、换夹具”,而是一套从工艺分析、节拍计算到控制逻辑重构的系统工程。赛邦自动化在长期服务电子、汽车零部件、医疗器械等行业的过程中,积累了一套可复用的需求拆解方法,本文结合真实项目数据展开分析。
一、需求拆解:非标定制的第一道门槛
据行业调研机构对珠三角300家制造企业的问卷统计,约67%的非标自动化项目延期,根源并非加工能力不足,而是前期需求定义模糊。常见问题包括:来料一致性未量化、节拍目标脱离实际工艺窗口、兼容产品范围表述为“类似产品均可”。
以某汽车连接器企业为例,其自动组装机项目最初要求兼容8种壳体,但提供的样品中仅3种为量产状态,其余5种尚在试产阶段。经过工艺复核,团队将兼容范围收敛为“首批4种量产型号+预留2种扩展工位”,设备交付周期从预估的120天压缩至86天,一次验收通过率提升至92%。这说明,非标定制的起点不是画图,而是把模糊需求翻译成可测量的工程参数。
二、节拍与柔性:非标设备的核心平衡点
非标自动化定制中,节拍与柔性往往相互制约。盲目追求高节拍会导致机构复杂、换型困难;过度强调柔性则可能牺牲效率。合理的做法是采用模块化设计,将设备拆分为上料、定位、作业、检测、下料五个功能模块,各模块独立迭代。
- 自动锁螺丝机:通过多轴同步与伺服扭矩控制,单颗螺丝锁付时间可稳定在0.8至1.2秒,同时支持程序切换应对不同孔位布局;
- 自动点胶机:搭配视觉定位与螺杆阀,胶量重复精度可达±1%,换型时仅需调用配方参数;
- 自动焊锡机:采用恒温烙铁与氮气保护,焊点不良率在汽车电子客户现场由人工的2.3%降至0.4%以下。
这些数据来自实际产线验收记录,而非实验室理想值。模块化带来的另一个收益是维护便利:某家电控制板客户在换型时,仅更换定位治具与调用新程序,切换时间控制在15分钟以内。
三、工装夹具与自动化改造的协同价值
非标设备厂家若只关注主机,忽略工装夹具定制,往往导致现场调试反复。夹具不仅承担定位功能,还直接影响上下料效率与产品表面防护。在医疗器械客户项目中,针对不锈钢穿刺针的自动组装,夹具采用PEEK材质与真空吸附组合,避免了金属夹爪造成的微划痕,产品洁净度满足ISO 13485审核要求。
对于存量产线的自动化改造,协同价值更为明显。某电子变压器企业原有6条人工插件线,改造为半自动流水线设计后,单线人员由9人减至4人,人均小时产出提升约2.1倍。改造过程中并未更换全部工位,而是保留波峰焊与部分检测环节,仅替换插件、锁螺丝与点胶工序,投资回收期约为14个月。
四、从交付到持续优化:非标定制的长期视角
非标自动化定制的终点不是验收签字,而是产线稳定运行后的持续微调。建议制造企业在合同中明确三点:一是预留数据接口,便于后续接入MES或设备管理系统;二是要求供应商提供关键机构的备件清单与更换周期;三是约定换型培训与程序备份机制。深圳自动化设备市场竞争充分,选择具备工艺分析能力的非标设备厂家,比单纯比较报价更能决定项目成败。
当产品迭代速度加快、订单批量持续缩小,非标自动化定制将从“可选方案”变为“必要能力”。把需求拆解做扎实,把节拍与柔性算清楚,把夹具与改造协同好,产线升级才能真正转化为可量化的制造优势。